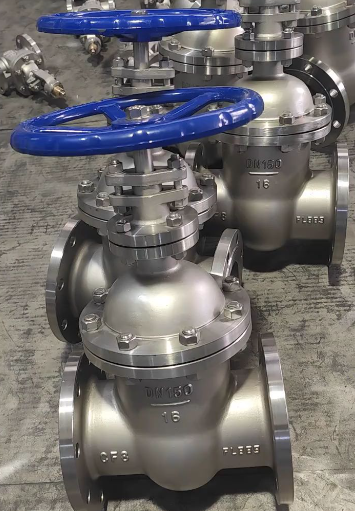
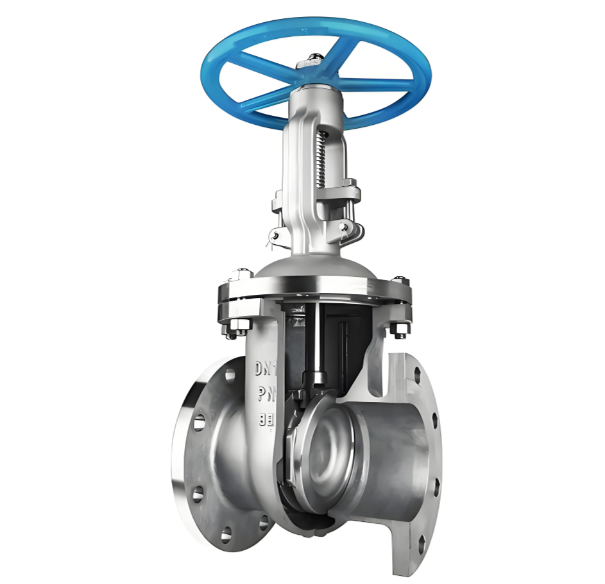
గేట్ వాల్వ్ల కోసం స్టెయిన్లెస్ స్టీల్ గ్రేడ్ ఎంపిక
కోసం మెటీరియల్ గ్రేడ్ ఎంపికస్టెయిన్లెస్ స్టీల్ గేట్ కవాటాలు స్టెయిన్లెస్ స్టీల్ గేట్ వాల్వ్ల కోసం మెటీరియల్ గ్రేడ్ ఎంపిక ఉష్ణోగ్రత-పీడన సేవా పరిస్థితులతో పాటు మీడియా లక్షణాల ద్వారా నిర్ణయించబడుతుంది. విస్తృతంగా ఉపయోగించే మూడు తారాగణం గ్రేడ్లు క్రింద ఇవ్వబడ్డాయి:
CF8 (304 స్టెయిన్లెస్ స్టీల్):డైల్యూట్ నైట్రిక్ యాసిడ్ మరియు ఆర్గానిక్ యాసిడ్స్ వంటి స్వల్పంగా తినివేయు మీడియాకు అనుకూలం. ఇది 400°C వరకు ఆపరేటింగ్ ఉష్ణోగ్రతలను తట్టుకోగలదు మరియు అత్యంత తక్కువ ఖర్చుతో కూడిన పనితీరును అందిస్తుంది.
CF8M (316 స్టెయిన్లెస్ స్టీల్):పలుచన సల్ఫ్యూరిక్ యాసిడ్, ఫాస్పోరిక్ యాసిడ్ మరియు సముద్రపు నీరుతో సహా మధ్యస్తంగా తినివేయు సేవల కోసం రూపొందించబడింది. దీని గరిష్ట ఆపరేటింగ్ ఉష్ణోగ్రత 450 ° C చేరుకుంటుంది; మాలిబ్డినం యొక్క జోడింపు పిట్టింగ్ తుప్పుకు నిరోధకతను గణనీయంగా మెరుగుపరుస్తుంది.
CF3M (అల్ట్రా-తక్కువ-కార్బన్ 316L స్టెయిన్లెస్ స్టీల్):వెల్డెడ్ అసెంబ్లీలకు ప్రాధాన్యత ఇవ్వబడింది. దీని కార్బన్ కంటెంట్ 0.03% కంటే తక్కువగా ఉంచబడుతుంది, ఇది వెల్డ్ వేడి-ప్రభావిత మండలాల్లో ఇంటర్గ్రాన్యులర్ తుప్పును సమర్థవంతంగా నివారిస్తుంది.
ప్రత్యేక ఆపరేటింగ్ పరిస్థితుల కోసం, ప్రత్యామ్నాయ గ్రేడ్లు అందుబాటులో ఉన్నాయి:
CF8C (347 స్టెయిన్లెస్ స్టీల్):నియోబియం అదనంగా కార్బన్ను స్థిరీకరిస్తుంది మరియు అధిక-ఉష్ణోగ్రత ఇంటర్గ్రాన్యులర్ తుప్పుకు అద్భుతమైన ప్రతిఘటనను అందిస్తుంది.
CN7M (అల్లాయ్ 20):వేడి గాఢమైన సల్ఫ్యూరిక్ యాసిడ్ సేవ కోసం ప్రత్యేకంగా రూపొందించబడింది.
గ్రేడ్-ఎంపిక విధానం:
ప్రాసెస్ మీడియా రకం మరియు ఏకాగ్రతను నిర్ధారించండి
అభ్యర్థి గ్రేడ్ల తుప్పు అనుకూలతను ధృవీకరించడానికి తుప్పు-నిరోధక హ్యాండ్బుక్లను చూడండి
ఆపరేటింగ్ ఉష్ణోగ్రత మరియు పీడన పారామితులను నిర్వచించండి
తుప్పు మరియు పీడన-ఉష్ణోగ్రత అవసరాలు రెండింటినీ సంతృప్తిపరిచే గ్రేడ్ను ఖరారు చేయండి
యొక్క కాస్టింగ్ & మెషినింగ్ లక్షణాలుస్టెయిన్లెస్ స్టీల్ గేట్ కవాటాలుస్టెయిన్లెస్ స్టీల్ గేట్ వాల్వ్ల కోసం కాస్టింగ్ ప్రాక్టీస్ కార్బన్-స్టీల్ గేట్ వాల్వ్ల నుండి గణనీయంగా భిన్నంగా ఉంటుంది.
కార్బన్ స్టీల్తో పోలిస్తే స్టెయిన్లెస్ స్టీల్ పేద కరిగిన-లోహ ద్రవత్వాన్ని ప్రదర్శిస్తుంది. పూర్తి అచ్చు నింపడానికి పోయడం ఉష్ణోగ్రత తప్పనిసరిగా 50-80 ° C పెంచాలి; అధిక ఉష్ణోగ్రత, అయితే, ముతక ధాన్యం నిర్మాణం మరియు తగ్గిన యాంత్రిక బలం కారణమవుతుంది.
స్టెయిన్లెస్ స్టీల్ కార్బన్ స్టీల్ కంటే దాదాపు 1.5 రెట్లు ఎక్కువ సంకోచాన్ని కలిగి ఉంటుంది. కాబట్టి తీవ్రమైన సంకోచం కావిటీస్ను తగ్గించడానికి గేటింగ్-సిస్టమ్ డిజైన్లో పెద్ద రైజర్లు తప్పనిసరి. కాస్టింగ్ సమయంలో గట్టి ఉపరితల స్థాయి ఏర్పడుతుంది, షేక్ అవుట్ మరియు గ్రైండింగ్ మరింత శ్రమతో కూడుకున్నది.
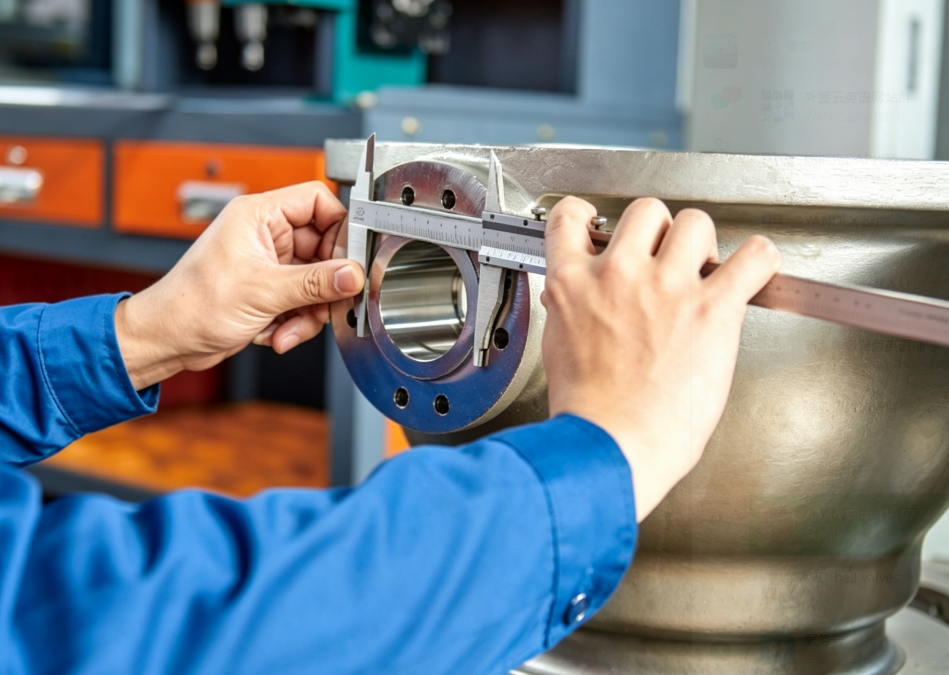
మ్యాచింగ్ కార్యకలాపాలలో, స్టెయిన్లెస్ స్టీల్ పేలవమైన యంత్ర సామర్థ్యం మరియు బలమైన పని-గట్టిపడే ధోరణిని ప్రదర్శిస్తుంది, ఇది టూల్ వేర్ను వేగవంతం చేస్తుంది. YG-సిరీస్ సిమెంటెడ్-కార్బైడ్ కట్టింగ్ టూల్స్ను స్వీకరించడం, కార్బన్ స్టీల్కు సాధారణ విలువలలో 60-70% వరకు కట్టింగ్ వేగాన్ని తగ్గించడం మరియు పని-కఠినమైన ఉపరితల పొరలపై సాధనం రాకుండా ఉండటానికి అధిక ఫీడ్ రేట్లను వర్తింపజేయడం వంటి ఆచరణాత్మక ప్రతిఘటనలు ఉన్నాయి.
సీలింగ్ ఉపరితలాలను గట్టిగా ఎదుర్కోవడంపై ప్రత్యేక శ్రద్ధ ఉండాలి. స్టెయిన్లెస్ స్టీల్ బేస్ మెటల్ మరియు స్టెలైట్ హార్డ్ ఫేసింగ్ డిపాజిట్ల మధ్య సరిపోలని ఉష్ణ విస్తరణ గుణకాలు వెల్డింగ్ తర్వాత అవశేష ఒత్తిడి మరియు భాగాల వక్రీకరణను ప్రేరేపిస్తాయి. స్టెయిన్లెస్ స్టీల్ గేట్ వాల్వ్ల కోసం ఉపరితల చికిత్స మరియు నిష్క్రియం అయినప్పటికీ, విశ్వసనీయమైన తుప్పు రహిత ఉక్కు నిరోధకతను కలిగి ఉన్నప్పటికీ, విశ్వసనీయమైన తుప్పు లేని ఉక్కు నిరోధకతను కలిగి ఉంటుంది.
అంతర్గత ఉపరితల చికిత్స:
కాస్టింగ్ స్కేల్ మరియు అవశేష ఇసుకను తొలగించడానికి అంతర్గత ప్రవాహ-మార్గాలు బ్లాస్ట్-క్లీన్ చేయబడతాయి. మిశ్రమ నైట్రిక్-హైడ్రోఫ్లోరిక్ యాసిడ్ పాసివేటింగ్ ద్రావణంతో భాగాలు చికిత్స చేయబడతాయి. ఈ చికిత్స ఉపరితల రహిత-ఇనుప కాలుష్యాన్ని తొలగిస్తుంది మరియు 2-5nm మందం కలిగిన ఏకరీతి, దట్టమైన క్రోమియం-ఆక్సైడ్ పాసివ్ ఫిల్మ్ను ఉత్పత్తి చేస్తుంది - తుప్పు రక్షణను అందించే కోర్ అవరోధం.
నిష్క్రియ నాణ్యత బ్లూ-స్పాట్ పరీక్ష ద్వారా ధృవీకరించబడుతుంది: పరీక్ష ద్రావణం (పొటాషియం ఫెర్రికనైడ్ ప్లస్ నైట్రిక్ యాసిడ్) ఉపరితలంపై వర్తించబడుతుంది. ఉత్తీర్ణత ఫలితం 30సెకన్లలో నీలం రంగు మారకుండా చూపుతుంది; నీలం మచ్చలు అవశేష రహిత ఇనుము కాలుష్యాన్ని సూచిస్తాయి.
బాహ్య ఉపరితల చికిత్స:
సాధారణంగా, స్టెయిన్లెస్-స్టీల్ గేట్ వాల్వ్లకు మంచి వాతావరణ తుప్పు నిరోధకత కారణంగా బాహ్య పెయింట్ పూత అవసరం లేదు. ప్రాజెక్ట్ స్పెసిఫికేషన్లు పెయింటెడ్ మార్కింగ్ను తప్పనిసరి చేసినప్పుడు, మృదువైన స్టెయిన్లెస్-స్టీల్ ఉపరితలాలపై పేలవమైన పెయింట్ సంశ్లేషణను అధిగమించడానికి ముందుగా ఎపాక్సీ ప్రైమర్ను తప్పనిసరిగా వర్తింపజేయాలి, తర్వాత టాప్కోట్ దరఖాస్తు చేయాలి.
రవాణా మరియు నిల్వ సమయంలో తాత్కాలిక రక్షణ కోసం ఫ్లాంజ్ సీలింగ్ ముఖాలు యాంటీ-రస్ట్ గ్రీజుతో పూత పూయబడి, సీలింగ్ పనితీరును రాజీ చేసే ఉపరితల రస్ట్ స్పాట్లను నివారిస్తుంది.
సంబంధిత వార్తలు
- నకిలీ స్టీల్ గేట్ వాల్వ్ అంటే ఏమిటి మరియు ఇది విశ్వసనీయ పారిశ్రామిక ప్రవాహ నియంత్రణకు ఎలా మద్దతు ఇస్తుంది?
- విశ్వసనీయ పైప్లైన్ వడపోత కోసం స్టెయిన్లెస్ స్టీల్ ANSI 150LB ఫ్లాంగ్డ్ Y స్ట్రైనర్
- స్టెయిన్లెస్ స్టీల్ బాల్ వాల్వ్ కంప్లీట్ టెస్టింగ్ ప్రాసెస్ | ప్రామాణిక తనిఖీ & నాణ్యత హామీ
- హైజీనిక్ ఫ్లూయిడ్ కంట్రోల్ సిస్టమ్స్ కోసం శానిటరీ 3-పీస్ బటర్ఫ్లై వాల్వ్
- ఆధునిక హైజీనిక్ ఫ్లూయిడ్ ప్రాసెసింగ్లో శానిటరీ యూనియన్ చెక్ వాల్వ్ ట్రెండ్స్
- టూ-పీస్ ఫ్లాంజ్ బాల్ వాల్వ్: స్ట్రక్చరల్ ప్రిన్సిపల్స్, ఇన్స్టాలేషన్ నియమాలు మరియు అప్లికేషన్ పరిమితులు
నాకు సందేశం పంపండి